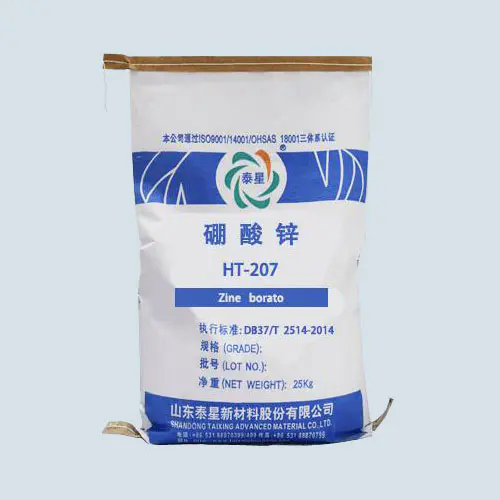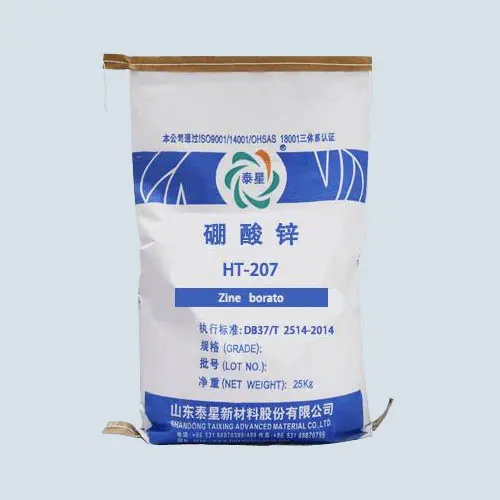
Tra le numerose varianti diborato di zinco, Il borato di zinco idrato 3,5 (2ZnO·3B₂O₃·3,5H₂O) è diventato la varietà più utilizzata e formulata nei sistemi polimerici ritardanti di fiamma a livello globale, rappresentando oltre il 75% della quota di mercato del borato di zinco industriale. Questa scelta di mercato non è casuale, ma determinata dall'esclusivo design cristallochimico, dalla precisa funzione ignifuga e dall'eccellente rapporto costo-efficacia. Questo articolo rivelerà sistematicamente il meccanismo interno del borato di zinco idrato 3,5 che diventa uno standard industriale dal punto di vista della scienza dei materiali, dell'ingegneria dei ritardanti di fiamma e dell'economia industriale.
Secondo il Polymer Additive Market Report (2023), l’applicazione del borato di zinco nel mercato segmentato dei ritardanti di fiamma presenta una chiara distribuzione:
·3.5 Borato di zinco idrato: pari al 76,3%
·Borato di zinco anidro: pari al 15,8%
·Altre forme di idratazione (5 acqua, 7 acqua, ecc.): rappresentano il 7,9%
·Sistema standard UL: nei test di combustione dei cavi come UL 94 e UL 1685, la formula basata sul borato di zinco idrato 3,5 ha il tasso di superamento più elevato
·Negli standard internazionali IEC come IEC 60332 e 61034 per i test sui cavi, la formula consigliata utilizza per impostazione predefinita la forma 3,5 idrato
·Nello standard nazionale cinese GB/T 19666-2019 "Regole generali per fili e cavi ignifughi e resistenti al fuoco", le formule di esempio si basano su questa varietà
La forma di idratazione diborato di zincovaria da 1,5 a 7,5 di acqua, ma il 3,5 di idrato presenta vantaggi di stabilità unici:
Confronto della stabilità della struttura cristallina
|
Forma idratata |
Simmetria cristallina |
Temperatura ambientestabilità di conservazione |
Fase di disidratazione del riscaldamento |
|
1,5 idratazione |
Sanjiao |
Facile da assorbire l'umidità e trasformarsi |
Disidratazione continua in un unico passaggio |
|
3,5 idratazione |
Monoclino |
>5 anni senza alcuna modifica |
Controllo preciso in tre fasi |
|
5 idratazione |
Monoclino |
Leggera agglomerazione dopo 3 anni |
Due passaggi si sovrappongono parzialmente |
|
7 idratazione |
ortogonale |
Disidratazione significativa dopo 2 anni |
Sovrapposizione della temperatura in più fasi |
Parametri chiave della temperatura:
·Temperatura di disidratazione iniziale: 215 ± 5°C
·Intervallo di disidratazione principale: 225-320°C
·Temperatura di disidratazione completa:>320°C
Questo spettro di temperature forma un allineamento strategico con il comportamento di lavorazione e combustione dei principali polimeri:
Relazione corrispondente con la temperatura chiave del polimero
Temperatura di lavorazione del PVC: 170-200°C ← 3,5 Gli idrati sono completamente stabili
Inizio della degradazione termica del PVC:~250°C ← Gli idrati iniziano a disidratarsi e ad assorbire calore
Temperatura della zona di combustione del polimero: 300-500°C ← Zona di disidratazione principale, massimo effetto di raffreddamento
Temperatura di formazione dello strato di carbonio:>400°C ← Disidratazione completata, inizia la formazione della ceramica
Il contenuto di umidità teorico del 14,5% corrispondente a 3,5 di idratazione è il risultato di molteplici equilibri:
·Efficienza ignifuga: Ogni grammo di materiale può assorbire 280-300 J di calore (entalpia del cambiamento di fase+calore sensibile del vapore acqueo)
·Sicurezza della lavorazione: il contenuto di umidità è sufficientemente basso da evitare bolle durante la lavorazione (soglia di sicurezza <15%)
·Economia dei trasporti: ottimizzazione della percentuale di componenti ritardanti di fiamma efficaci (ZnO+B₂O₃)
Prima dimensione: Raffreddamento e diluizione della fase gassosa (200-320°C)
H₂O(l) → H₂O(g) ΔH_vap = 2257 J/g
Calcolo dell'assorbimento di calore: 14,5% × 2257=327 J/g (teorico)
Entalpia di disidratazione effettiva misurata: 280-295 J/g (inclusa l'energia di rottura dei cristalli)
Diluire la concentrazione di ossigeno con vapore acqueo: il tasso di diluizione del volume raggiunge l'8-12%
Seconda dimensione: Catalisi da fase condensata a carbonio (320-450°C)
I prodotti di disidratazione reagiscono con fonti alogene (come Cl nel PVC):
Zn₂B₆O₁₁ + 12HCl → 2ZnCl₂ + 6BCl₃ + 6H₂O
Lo ZnCl₂ generato agisce come un catalizzatore dell'acido di Lewis:
·Ridurre l'energia di attivazione della deidrogenazione dei polimeri di 40-50 kJ/mol
·Promuovere la formazione della struttura del carbonio aromatico (aumenta la dimensione dei microcristalli di grafite di 2-3 nm)
·Miglioramento del tasso di carbonio residuo: aumento del sistema in PVC dal 12% al 28%
Terza dimensione: Formazione di barriera ceramica (>450°C)
L'ossido di boro forma uno strato di vetro viscoso:
Equazione della viscosità B₂O₃: log η=A+B/(T-T ₀)
A 500°C: η≈ 10 ⁴ Pa · s (copertura effettiva)
A 700 °C: η≈ 10 ³ Pa · s (flusso autorigenerante)
Questo strato di vetro riduce il coefficiente di diffusione dell'ossigeno di tre ordini di grandezza.
Aggiungere 20 phr di ritardante di fiamma al materiale del cavo in PVC:
|
Metriche delle prestazioni |
3,5 Borato di zinco idrato |
Aluminumero idrossido |
Idrossido di magnesio |
Borato di zinco anidro |
|
Valore della LOI |
33,2% |
29,5% |
30,1% |
28,8% |
|
Classificazione UL94 |
V-0 |
V-1 |
V-1 |
V-1 |
|
Densità dei fumi (Ds) |
175 |
320 |
280 |
210 |
|
Tasso di ritenzione della resistenza alla trazione |
91% |
82% |
85% |
96% |
|
Indice di costo |
1.00 |
0.65 |
0.75 |
1.15 |
|
Indice di efficienza completo |
1.00 |
0.72 |
0.78 |
0.87 |
Compatibilità con le comuni tecniche di lavorazione della plastica
·Estrusione bivite: l'intervallo di temperatura più elevato è solitamente <220°C e l'idrato 3,5 è completamente stabile
·Miscelazione del mixer interno: temperatura elevata istantanea <250°C, l'esposizione a breve termine non influisce sulle prestazioni
·Stampaggio a iniezione: temperatura di fusione <280°C, tasso di disidratazione controllato entro il 5%
·Laminazione: temperatura del rullo solitamente <200°C, rischio zero
Studio sul comportamento in PVC plastisol
Quando si aggiungono 20 phr:
-Aumento della viscosità Brinell: solo 8-12% (rispetto all'idrossido di alluminio: aumento del 25-30%)
-Variazione dell'indice tissotropico: da 0,85 a 0,88 (quasi mantenendo le caratteristiche del fluido newtoniano)
-Stabilità allo stoccaggio: variazione di viscosità <5% dopo 6 mesi
Ciò è attribuito all'effetto lubrificante e alla bassa energia superficiale delle sue particelle lamellari.
Meccanismo di reazione:
Zn₂B₆O₁₁ + Sb₂O₃ + 12HCl →
ZnSb ₂ O ₅ (fase spinello)+2BCl ∝+altri vetri borati
Indice di collaborazione (definito secondo la norma ISO 4589):
·Singolarmente 3,5 borato di zinco idrato: LOI=28,5%
·Sb₂O₃ solo: LOI=27,0%
·1: 1. Composto: LOI=34,5%
·Indice di collaborazione: 1,24 (>1,2 indica una forte collaborazione)
In materiale del cavo privo di alogeni EVA/idrossido di magnesio:
Formula standard:
EVA(28%VA):100 p.ra
Idrossido di magnesio: 120 phr
3,5 Borato di zinco idrato: 25 phr
Masterbatch siliconico: 5 phr
Miglioramento delle prestazioni:
-LOI aumentato dal 38% al 42%
-La densità del fumo varia da 250 a 160
-La resistenza alla trazione varia da 10,2 a 11,8 MPa
-Superato UL 94 V-0 (3,2 mm)
Il suo meccanismo d'azione è quello di favorire la formazione di strati ceramici di borato di magnesio dai prodotti di disidratazione dell'idrossido di magnesio.
Analisi dei costi dell’intero ciclo di vita
Analisi comparativa di fabbriche di cavi con un consumo annuo di 100 tonnellate
|
Voce di costo |
3,5 Borato di zinco idrato |
idrossido di magnesio |
Agente di espansione a base di azoto fosforico |
|
Costo della materia prima (10.000 yuan/anno) |
150 |
110 |
320 |
|
Costo del consumo energetico di elaborazione |
segno di riferimento |
+18% |
+5% |
|
Costo di usura dell'attrezzatura |
segno di riferimento |
+35% |
segno di riferimento |
|
Tasso di conformità delle prestazioni |
98% |
85% |
92% |
|
Indice di costo complessivo |
1.00 |
1.15 |
1.82 |
La posizione "più comunemente usata" è 3,5 idratatoborato di zincoè un classico caso di ottimizzazione ingegneristica nella scienza dei materiali: non raggiunge le massime prestazioni in un singolo articolo, ma raggiunge il miglior equilibrio in quattro dimensioni: efficienza ritardante di fiamma, adattabilità della lavorazione, controllo dei costi e rispetto dell'ambiente.
La sua competitività principale può essere riassunta come segue:
1. Risposta termica accurata: corrispondenza strategica della temperatura di rilascio dell'acqua di cristallizzazione e della temperatura di degradazione termica del polimero
2. Meccanismo ritardante di fiamma multidimensionale: agisce simultaneamente sulla fase gassosa, sulla fase condensata e sulla fase barriera
3. Compatibilità del sistema: coesistenza amichevole con la stragrande maggioranza dei polimeri e delle tecniche di lavorazione
4. Sostenibilità economica: fornire una sicurezza ignifuga affidabile al costo complessivo più basso