Shandong Taixing Advanced Material Co., Ltd.
Notizia

Differenza tra ATH terrestre e ATH regolare

Nel campo dei polimeri ritardanti di fiamma,idrossido di alluminio (ATH)ha da tempo ricoperto una posizione centrale nel mercato dei ritardanti di fiamma grazie ai suoi vantaggi di non tossicità, soppressione del fumo, rispetto dell'ambiente e costo relativamente basso. Tuttavia, il normale ATH preparato con il metodo di precipitazione tradizionale spesso espone limitazioni come una grande quantità di riempimento, scarsa compatibilità e gravi perdite meccaniche nel soddisfare i requisiti sempre più esigenti di alte prestazioni dei materiali polimerici. Negli ultimi anni, l'ATH macinato (noto anche come "ATH modificato" o "ATH ultrafine") profondamente elaborato attraverso la tecnologia di elaborazione fisica è emerso come una nuova forza, portando un importante aggiornamento nella tecnologia di applicazione dell'ATH. Questo articolo analizzerà in modo approfondito le differenze essenziali tra ATH terrestre e ATH ordinario dal punto di vista professionale della scienza dei materiali, della chimica fisica delle superfici e dell'ingegneria dell'interfaccia dei materiali compositi.


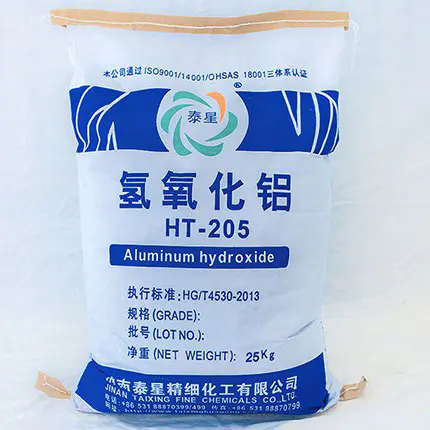
Aluminum Hydroxide


I. La differenza essenziale tra definizione di base e processo di preparazione

ATH ordinario: solitamente si riferisce all'idrossido di alluminio precipitato direttamente attraverso processi chimici umidi come il processo Bayer (decomposizione della soluzione di alluminato di sodio) o il processo del bicarbonato di ammonio. La sua morfologia cristallina è per lo più simile a una piastra irregolare, prismatica o sferica, con un'ampia distribuzione granulometrica (D50 solitamente nell'intervallo 10-50μm), superficie idrofila, contenente un gran numero di gruppi idrossilici (-OH) ed esibendo una forte polarità.

Rettifica ATH: Utilizzando l'ATH ordinario come materia prima, la lavorazione profonda viene eseguita attraverso un processo meccanochimico. Questo processo non è semplicemente "frantumazione", ma piuttosto il processo per ottenere la raffinazione delle particelle, la sferoidizzazione e la ricostruzione delle proprietà fisico-chimiche superficiali sotto energia meccanica ad alta intensità (come macinazione a flusso d'aria, macinazione a sfere e macinazione a mezzo). I parametri chiave del processo includono l'energia immessa, la selezione del mezzo, il controllo dell'atmosfera e la possibile modifica della superficie in situ.


Ⅱ. Analisi comparativa multidimensionale della scienza e delle prestazioni

1. Microstruttura e morfologia

·ATH ordinario: la struttura cristallina è intatta, ma il fenomeno di agglomerazione è grave (a causa dell'elevata energia superficiale e dei forti legami idrogeno). Superfici ruvide e spigoli vivi possono facilmente formare punti di concentrazione delle tensioni nei materiali compositi.

·Macinazione ATH: è stata raggiunta una significativa regolazione morfologica.

·Dimensione e distribuzione delle particelle: il diametro medio (D50) può essere ridotto a 1-3μm o addirittura a un livello inferiore al micron e la distribuzione delle dimensioni delle particelle (PSD) è più ristretta. Secondo l'analisi della diffrazione laser dello standard ISO 13320, l'intervallo di distribuzione è significativamente ridotto.

·Aspetto: tendente ad una forma più regolare, quasi sferica o quasi sferica. La sferoidizzazione non solo riduce l'area superficiale specifica, ma, cosa ancora più importante, riduce notevolmente i bordi e gli angoli delle particelle, il che è la chiave per migliorare la fluidità e le proprietà meccaniche dei materiali compositi.

·Stato superficiale: sotto l'azione della forza meccanica ad alta energia, la struttura cristallina della superficie delle particelle subisce una parziale distorsione o amorfizzazione e i siti attivi aumentano, fornendo un substrato più ideale per la successiva modifica superficiale.

2. Comportamento alla decomposizione termica ed efficienza ritardante di fiamma

La composizione chimica di entrambi è Al(OH)₃ e la principale reazione di decomposizione termica è coerente (la decomposizione endotermica inizia a circa 200 ℃ per formare Al₂O₃ e H₂O). Ma le microdifferenze portano a comportamenti diversi:

·ATH ordinario: l'inizio della decomposizione e le temperature di picco sono relativamente concentrati e il picco endotermico è più ampio. Le particelle di grandi dimensioni possono causare un trasferimento di calore interno non uniforme, influenzando l'uniformità dell'efficienza del ritardante di fiamma.

·Rettifica ATH:

·Una migliore disperdibilità si traduce in una distribuzione più uniforme nella matrice, un trasferimento e una decomposizione del calore più sincronizzati ed effetti di assorbimento del calore ed raffreddamento più efficienti.

·Un'area superficiale specifica più ampia (che può ancora aumentare a causa del raffinamento ultrafine allo stesso peso dopo la sferoidizzazione) significa un'area di reazione di contatto più ampia con la fiamma/sorgente di calore, che può dissipare il calore più velocemente e rilasciare vapore acqueo per diluire i gas combustibili.

·Il residuo della decomposizione (Al₂O₃) può formare uno strato ceramico protettivo più denso e continuo grazie alle particelle precursori più fini, con conseguente migliore effetto barriera.

3. Interazione dell'interfaccia con la matrice polimerica

Questo è il nucleo che determina le proprietà meccaniche finali dei materiali compositi.

·ATH ordinario: le superfici fortemente polari hanno scarsa compatibilità con i polimeri non polari/debolmente polari (come PP, PE, EVA). Il legame dell'interfaccia è debole e forma uno "strato limite debole". Con livelli di riempimento elevati (che spesso richiedono >60% per soddisfare gli standard sui ritardanti di fiamma), la resistenza alla trazione, la resistenza agli urti e l'allungamento alla rottura del materiale sono gravemente compromessi.

·Rettifica ATH:

·Adattabilità fisica migliorata: le particelle sferiche hanno un'eccellente fluidità nei polimeri fusi, con un impaccamento più stretto e uno stress interno ridotto, una viscosità del fuso inferiore (a parità di quantità di riempimento) e migliorano notevolmente le prestazioni di lavorazione (come velocità di estrusione e fluidità di iniezione).

·Miglioramento del legame dell'interfaccia: la superficie attivata dalla forza meccanica è più incline al legame chimico o al forte adsorbimento con modificatori superficiali (come silano, titanato, agenti di accoppiamento alluminati). L'energia superficiale dell'ATH macinato modificato viene ridotta e la bagnabilità e l'intreccio con le catene polimeriche vengono migliorati, ottenendo una transizione dal "riempimento fisico" al "miglioramento dell'interfaccia".

4. Prestazioni applicative complete

Dimensione prestazionale ATH ordinario Rettifica ATH (soprattutto dopo la modifica della superficie)
Efficienza ritardante di fiamma Discreto, può soddisfare lo standard con un volume di riempimento elevato Meglio, può ridurre la quantità di riempimento (riduzione dello spazio del 5-15%) allo stesso livello di ritardante di fiamma
Proprietà meccaniche Grave deterioramento, elevata fragilità Ritenzione significativa, con tassi di ritenzione molto più elevati di resistenza agli urti e resistenza alla trazione rispetto ai normali sistemi di riempimento ATH
Lavorabilità Elevata viscosità del fuso, coppia elevata, elevato consumo energetico Buona liquidità, è possibile ridurre la temperatura di lavorazione, aumentare la capacità produttiva e ridurre l'usura delle apparecchiature
Aspetto del prodotto Rugosità superficiale, scarsa brillantezza Superficie liscia, tocco delicato, maggiore lucentezza, favorevole alla colorazione
Proprietà elettriche A causa dell'assorbimento di umidità e delle impurità, la resistività del volume è instabile Più stabile, particolarmente adatto per campi con elevati requisiti di prestazioni elettriche come fili e cavi


Ⅲ. Conclusione

Rettifica ATHnon è un semplice sostituto dell'ATH ordinario, ma un materiale ignifugo ad alte prestazioni che raggiunge la progettazione integrata della superficie morfologica della struttura attraverso processi meccanochimici avanzati. Il suo valore fondamentale risiede in:

1. La contraddizione intrinseca tra elevato riempimento e fluidità di lavorazione, nonché proprietà meccaniche, è stata risolta attraverso l'ottimizzazione della forma (ultra raffinazione, sferoidizzazione).

2. Mediante l'attivazione e la modifica della superficie, l'adesione dell'interfaccia con la matrice polimerica è stata sostanzialmente migliorata, trasformando il "riempitivo inerte" in un "componente di miglioramento funzionale".

3. Migliorando l'uniformità e l'efficacia dell'efficienza dei ritardanti di fiamma, offre la possibilità di "ridurre e aumentare l'efficienza" delle formule ritardanti di fiamma prive di alogeni e di progettare prodotti con pareti più sottili o prestazioni più elevate.


Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare