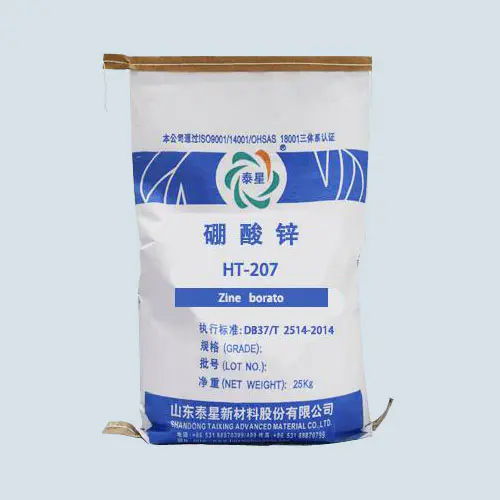
Borato di zincoè diventata una scelta importante per i ritardanti di fiamma inorganici rispettosi dell'ambiente nella progettazione della formulazione di materiali ritardanti di fiamma. Tuttavia, di fronte ai due principali tipi di idratazione sul mercato, borato di zinco monoidrato (ZnO·B₂O₃·H₂O) e borato di zinco 3,5idrato (2ZnO·3B₂O₃·3,5H₂O), molti ingegneri e responsabili delle decisioni in materia di approvvigionamento si trovano di fronte a un dilemma nelle loro scelte. Questo articolo si basa sui principi della scienza dei materiali e sui dati applicativi per aiutarti a trovare con precisione il tipo di borato di zinco più adatto.
Elenco rapido delle differenze principali
|
Dimensione caratteristica |
Borato di zinco monoidrato |
3,5 Borato di zinco idrato |
|
Formula chimica |
ZnO·B₂O₃·H₂O |
2ZnO·3B₂O₃·3,5H₂O |
|
Contenuto teorico di B₂O₃ |
circa il 45% |
circa 48,5% |
|
Temperatura di disidratazione principale |
250-300℃(stadio singolo) |
100-350℃(multistadio) |
|
Intervallo tipico di dimensioni delle particelle |
1-5 μm |
2-20 µm |
|
Indice di rifrazione |
1,58-1,62 |
1,55-1,58 |
Temperatura di lavorazione ≤ 200 ℃ → La priorità dovrebbe essere data alla selezione di borato di zinco idrato 3,5
·Base scientifica: la prima fase di disidratazione inizia a 100-150 ℃, che è abbinata alla temperatura di lavorazione e può svolgere efficacemente un ruolo nell'assorbimento del calore e nel ritardo di fiamma.
·Scenari tipici: PVC morbido, alcuni prodotti in gomma, rivestimenti con polimerizzazione a bassa temperatura, lavorazione tessile.
Temperatura di lavorazione 200-260 ℃ → Scegliere in base al bilanciamento del sistema
·Questo intervallo di temperature è l'area di sovrapposizione di due prodotti e deve essere valutato in modo esaustivo insieme ad altri fattori.
Temperatura di lavorazione ≥ 260 ℃ → È necessario selezionare borato di zinco monoidrato
·Base scientifica: il monoidrato è strutturalmente stabile al di sotto di 260 ℃, evitando guasti prematuri di disidratazione durante la lavorazione.
·Scenari tipici: tecnopolimeri (come PA6, temperatura di lavorazione PA66 250-290 ℃), materiali per cavi ad alta temperatura PBT, PET.
Promemoria importante: la temperatura di lavorazione dovrebbe essere almeno 10-15 ℃ superiore alla temperatura di disidratazione iniziale del borato di zinco per garantirne la stabilità strutturale, ma non troppo elevata per renderlo completamente inefficace.
1. Sistemi contenenti alogeni (PVC, gomma cloroprene, sistemi compositi ritardanti di fiamma a base di bromo)
·Raccomandazione:3,5 borato di zinco idrato
·Meccanismo sinergico: l'acqua cristallina rilasciata reagisce con l'alogenuro di idrogeno per generare gas ritardante di fiamma attivo e lo ZnCl₂ o ZnBr₂ generato può catalizzare la formazione di carbonio dal polimero, formando un doppio ritardante di fiamma in "fase di solidificazione del gas".
2. Sistema di espansione dell'azoto fosforico
·È necessaria una verifica sperimentale: è possibile tentare entrambi i tipi, ma in genere il borato di zinco monoidrato fornisce un migliore supporto scheletrico durante la carbonizzazione ad alta temperatura grazie alla sua maggiore stabilità termica.
2. Mantenimento delle proprietà meccaniche
·Elevati requisiti di resistenza alla trazione/resistenza agli urti: viene data priorità al borato di zinco monoidrato ultrafine (D50≤2μm), la cui dimensione delle particelle più piccola e la dispersione uniforme hanno un impatto minore sulle proprietà meccaniche della matrice.
·Attenzione: senza un adeguato trattamento superficiale, l'elevata polarità dei prodotti idrati 3,5 può influire sulla compatibilità con alcuni polimeri non polari come PP e PE.
3. Livello dei requisiti di soppressione del fumo
·Scenari di rigorosa soppressione del fumo (come interni di metropolitane, navi e aerei): la priorità dovrebbe essere data al borato di zinco idrato 3,5.
·Grazie al suo contenuto di boro più elevato e alle caratteristiche di disidratazione multistadio, può sopprimere più efficacemente la combustione incompleta e ridurre la generazione di fumo e polvere. Quando combinato con composti di molibdeno, l'effetto sinergico di soppressione del fumo è significativo.
1. Capacità del processo di dispersione
·Solo apparecchiature di miscelazione di base: si consiglia di scegliere varietà che hanno subito modifiche superficiali (trattamento con silano, acido stearico) o scegliere prodotti 3,5 idrati con un'ampia distribuzione granulometrica e meno inclini all'agglomerazione.
·Dotati di apparecchiature ad alta dispersione o macinazione a taglio: è possibile selezionare prodotti monoidrati ad elevata area superficiale specifica per sfruttare appieno la loro efficienza ritardante di fiamma.
2. Bilanciare l'importo dell'aggiunta e del costo
·Calcolo del costo effettivo del boro: non si tratta semplicemente di confrontare i prezzi in tonnellate, ma di calcolare il costo per unità di massa di B₂O₃.
·Applicazioni sensibili agli additivi: quando lo spazio per la formula è limitato, scegliere prodotti con maggiore efficienza ritardante di fiamma. Di solito, il borato di zinco idrato 3,5 può avere un leggero vantaggio con la stessa quantità di aggiunta a causa del suo contenuto di boro leggermente più elevato, ma deve essere verificato attraverso test specifici come LOI e UL94.
1. Requisiti anticorrosione
·Consiglio: borato di zinco monoidrato
·Il minore assorbimento di umidità e le proprietà chimiche più stabili lo rendono meno corrosivo per i substrati metallici o le parti incorporate in ambienti umidi, rendendolo adatto per fili, cavi e pannelli compositi metallici.
2. Requisiti di resistenza agli agenti atmosferici
·Entrambi i prodotti hanno un'eccellente stabilità, ma il borato di zinco monoidrato è solitamente superiore.
3. Requisiti di prestazione elettrica
·La resistività volumetrica del borato di zinco monoidrato è generalmente più elevata, il che lo rende più adatto come materiale isolante per cavi ad alta tensione.
|
Campo di applicazione |
Tipo consigliato |
Dosaggio consigliato |
Considerazioni chiave |
|
Filo e cavo in PVC |
3.5 Idratazione (usato in combinazione con Sb₂O₃) |
5-15 ore |
Ritardante di fiamma collaborativo, soppressione del fumo, costo |
|
Poliolefina ritardante di fiamma priva di alogeni |
Monoidrato (usato in combinazione con ATH/MH) |
10-30 ore |
Temperatura di lavorazione, efficienza collaborativa, prestazioni meccaniche |
|
Plastica tecnica |
Monoidrato |
5-20 ore |
Stabilità alle alte temperature, stabilità del colore e delle dimensioni |
|
Rivestimento ignifugo |
Selezionare in base alla temperatura di polimerizzazione del materiale di base |
15-40% |
Adattamento della temperatura di disidratazione, espansione nell'effetto carbone |
|
Prodotti in gomma |
3.5 Idratazione (spesso usata in combinazione con ATH) |
20-60 ore |
Adattamento della temperatura di solforazione, disperdibilità, deformazione permanente |
Scegliere il tipo appropriato diborato di zincohydrate è essenzialmente una decisione di ottimizzazione multi-obiettivo, non esiste il "migliore" assoluto, solo il "più adatto" per scenari applicativi specifici. La temperatura di lavorazione è la linea rossa, il sistema dei materiali è il fondamento, i requisiti prestazionali sono l'obiettivo e il costo del processo è il vincolo.