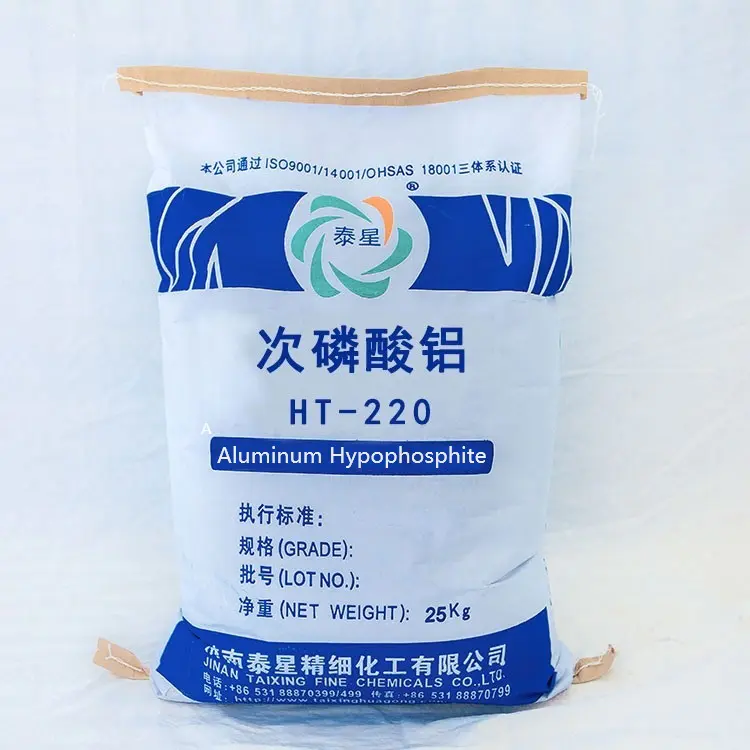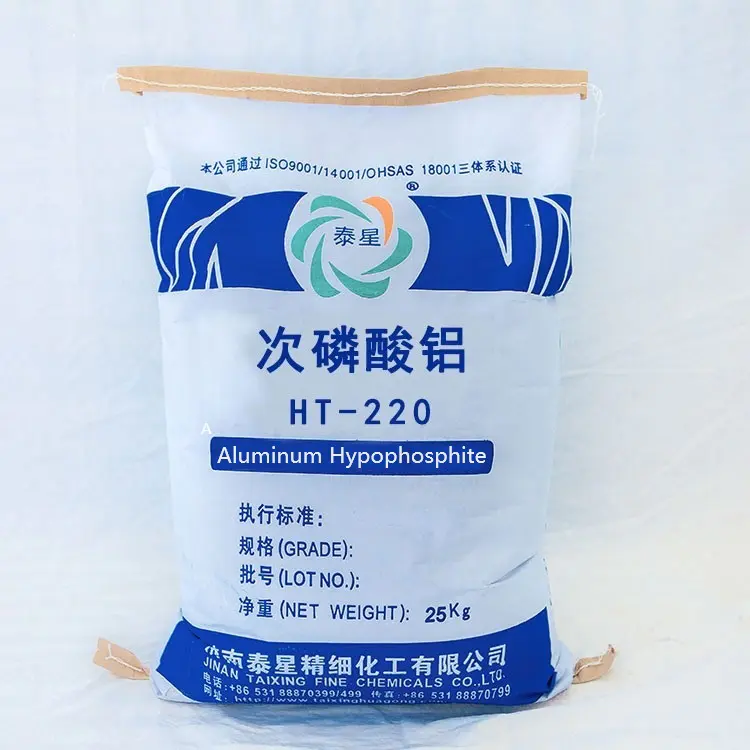
Ipofosfito di alluminio (AHP)è un ritardante di fiamma privo di alogeni ad alte prestazioni e la sua stabilità allo stoccaggio a lungo termine è un prerequisito importante per garantire una qualità costante dei prodotti finali. La questione principale di cui l'industria è generalmente preoccupata è se assorbe l'umidità? Quali sono le conseguenze dell’assorbimento dell’umidità? E come conservarlo scientificamente? Questo articolo approfondirà la superficie e fornirà un sistema cognitivo completo e un piano di gestione dal punto di vista della correlazione tra struttura cristallina, chimica fisica della superficie e proprietà dei materiali.
In primo luogo, la conclusione principale è che l'ipofosfito di alluminio ha una certa tendenza igroscopica, ma la sua igroscopicità è significativamente inferiore rispetto a molti altri sali inorganici (come il polifosfato di ammonio APP), che rientra in un intervallo controllabile. L'essenza e il grado del suo assorbimento di umidità sono determinati dai seguenti fattori:
La formula chimica dell'ipofosfito di alluminio è Al (H ₂ PO ₂) ∝ e la sua struttura cristallina non contiene una grande quantità di acqua cristallina. Questo è fondamentalmente diverso dall'idrossido di alluminio [Al (OH) ∝] o da alcuni borati idrati. Il suo assorbimento di umidità deriva principalmente da:
·Adsorbimento fisico superficiale: i gruppi polari presenti sulla superficie delle particelle (come terminali - OH, P=O, ecc.) assorbono le molecole d'acqua nell'aria attraverso il legame idrogeno.
·Condensazione capillare: per le polveri fini, il capillare formato dagli spazi tra le particelle può causare la condensazione del vapore acqueo in ambienti ad elevata umidità.
·Area superficiale specifica: quanto più fine è la dimensione delle particelle (come nanoscala o ultrafine), maggiore è l'area superficiale specifica, più siti polari sono esposti, più veloce è il tasso di assorbimento dell'umidità e maggiore è la capacità di assorbimento dell'umidità all'equilibrio. Questo è il motivo principale per i requisiti di stoccaggio più severi per le polveri ultrafini.
·Stato chimico della superficie: l'AHP con modifica idrofobica della superficie (come il trattamento con agente di accoppiamento silano) ne ridurrà significativamente l'igroscopicità. Lo strato organico formato dagli agenti di accoppiamento sulla superficie delle particelle protegge efficacemente i gruppi polari ed è una tecnologia chiave per migliorare la stabilità allo stoccaggio.
·Temperatura e umidità ambientale: l'umidità relativa (RH) dell'aria è determinata da fattori esterni. Maggiore è l'umidità, maggiore è il contenuto di umidità al quale viene raggiunto l'equilibrio di assorbimento dell'umidità. Un aumento della temperatura solitamente accelera il processo cinetico igroscopico.
L'assorbimento di tracce di umidità può sembrare innocuo, ma per i materiali compositi polimerici, le reazioni chimiche a catena e i cambiamenti fisici che innesca possono portare a gravi conseguenze:
·Questo è il rischio più grave e nascosto. Se l'acqua adsorbita dall'AHP non viene completamente rimossa durante la lavorazione (solitamente>250 ℃), le molecole d'acqua diventeranno forti catalizzatori di idrolisi in uno stato fuso ad alta temperatura.
·L'effetto su poliestere (PBT/PET) e poliammide (PA): l'umidità può rompere rapidamente i legami estere o ammidici di questi polimeri, con conseguente forte diminuzione del peso molecolare (riduzione della viscosità intrinseca), che si manifesta con perdita di resistenza del fuso, fragilità del prodotto e collasso delle proprietà meccaniche. Questo processo può avvenire silenziosamente negli estrusori o nelle macchine per lo stampaggio a iniezione.
·L'umidità assorbita dalla superficie può alterare il percorso di decomposizione iniziale e la temperatura delAHP, interferiscono con il suo preciso meccanismo sinergico di ritardante di fiamma con la matrice polimerica e possono portare a fluttuazioni o non conformità dei livelli di ritardante di fiamma.
·Dopo l'assorbimento dell'umidità, si verifica un'agglomerazione tra le particelle a causa dell'effetto ponte del liquido, con conseguente diminuzione della fluidità e difficoltà nell'alimentazione del dosaggio automatico, che possono portare a difetti di dispersione non uniforme nel prodotto finale.
Sulla base di quanto sopra, proponiamo un piano di stoccaggio sistematico di "prima la prevenzione, poi il monitoraggio".
Isolare l'umidità, controllare la temperatura, sigillare l'imballaggio, first in first out.
1. Specifiche dell'imballaggio
·Preferito: imballaggio a doppio strato. Lo strato interno è un sacchetto di pellicola di polietilene (PE) spesso e termosaldato, mentre lo strato esterno è un sacchetto di carta kraft resistente all'umidità o un sacchetto composito di alluminio-plastica. Per applicazioni ad alta richiesta, la sacca interna può essere riempita con azoto secco e sigillata.
·Imballaggio di grandi dimensioni: il sacco da una tonnellata deve essere rivestito con pellicola in PE resistente all'umidità e l'uscita deve essere sigillata ermeticamente con fascette.
2. Requisiti dell'ambiente di archiviazione
·Magazzino: deve essere mantenuto fresco, asciutto e ben ventilato. Si consiglia di mantenere la temperatura ambiente inferiore a 25 ℃ e l'umidità relativa inferiore al 50% di umidità relativa.
·Non mescolare con sostanze chimiche come acidi forti, basi forti, ossidanti, ecc.
·Posizione: vassoio di stoccaggio su cuscino, conservato lontano da pareti e pavimenti per evitare che l'umidità penetri nel terreno.
3. Misure di prevenzione dell'umidità durante l'uso
·Pronto all'uso dopo l'apertura del sacchetto: Dopo l'apertura della confezione, l'intero sacco dei materiali deve essere inserito nel sistema di miscelazione di preessiccazione o consumato il prima possibile.
·Manipolazione dei materiali non utilizzati: Se la busta non è esaurita dopo l'apertura, deve essere immediatamente richiusa ermeticamente o trasferita in un contenitore sigillato con essiccante. Si sconsiglia di esporre per lungo tempo i materiali di disimballaggio in un ambiente di officina aperto.
·Processo di pre-essiccazione (fortemente consigliato): per sistemi di resina come PA e PBT che sono estremamente sensibili all'umidità, si consiglia vivamente di pre-essiccare l'AHP insieme alla resina prima della miscelazione. Le condizioni di essiccazione abituali sono: essiccazione a 80-100 ℃ per 3-4 ore in un tamburo sottovuoto o in un forno a circolazione di aria calda. Ciò non solo rimuove l'acqua adsorbita, ma garantisce anche la sicurezza della lavorazione.
4. Monitoraggio e conferma della qualità
·Ispezione in fabbrica: misurare il contenuto di umidità iniziale del prodotto (come il metodo Karl Fischer) e stabilire dati di riferimento.
·Ispezione regolare: per i materiali di inventario, in particolare quelli con lievi danni all'imballaggio o imballaggi aperti, controllare regolarmente la presenza di grumi.
·Conferma prima dell'uso: in caso di dubbi sullo stato di essiccazione del materiale, prima dell'uso è necessario eseguire un semplice "test del dito di fusione" o una lavorazione su piccola scala per osservare se sono presenti bolle nella fusione e se sono presenti anomalie nelle prestazioni del prodotto.
L'igroscopicità diipofosfito di alluminionon è un difetto insormontabile, ma un parametro tecnico che può essere completamente controllato attraverso la comprensione scientifica e standard rigorosi. Comprendere il meccanismo di assorbimento dell’umidità ci consente di passare dalla risposta passiva alla prevenzione attiva.
Per i produttori di materiali compositi, stabilire e implementare una rigorosa procedura operativa standard (SOP) di stoccaggio e pretrattamento degli AHP è altrettanto importante quanto selezionare un fornitore affidabile. Questa non è solo una misura necessaria per garantire la stabilità del materiale, ma anche la pietra angolare per garantire che la formula ignifuga ad alte prestazioni possa eseguire ripetutamente e in modo affidabile le prestazioni di progettazione in ogni produzione, proteggendo così la reputazione del prodotto e l'efficienza produttiva. I prodotti a base di ipofosfito di alluminio che forniamo sono stati sottoposti a un rigoroso trattamento di essiccazione e sono confezionati con materiali resistenti all'umidità. Se avete bisogno di suggerimenti personalizzati per soluzioni di stoccaggio e pretrattamento su misura per il vostro specifico ambiente di fabbrica (soprattutto in aree ad alta umidità) o per ottenere parametri del processo di pre-essiccazione, non esitate a contattare il nostro team di supporto tecnico in qualsiasi momento.