Shandong Taixing Advanced Material Co., Ltd.
Notizia

Qual è la quantità massima di idrossido di alluminio aggiunta alla resina epossidica?

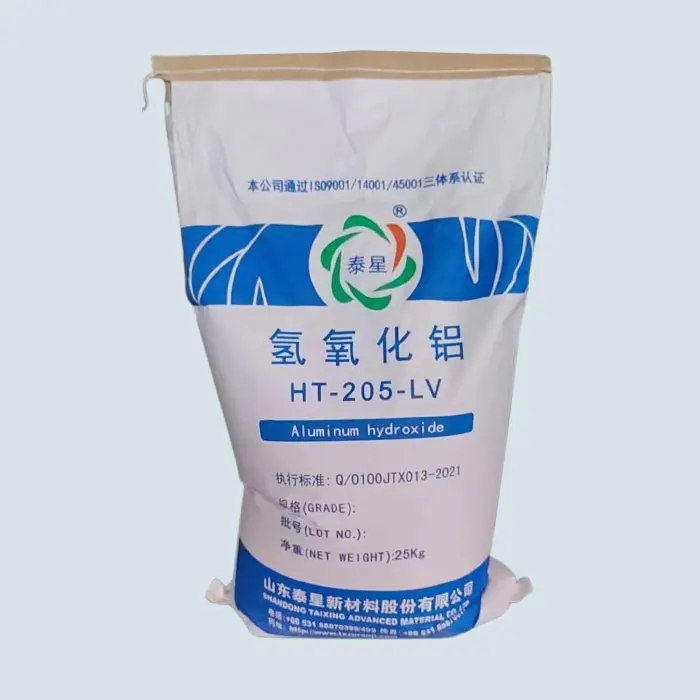
Nel percorso tecnologico globale tradizionale dei ritardanti di fiamma privi di alogeni, a basso contenuto di fumo e non tossici e di riempimento isolante in resina epossidica, l'idrossido di alluminio (ATH) è diventato il riempitivo ritardante di fiamma inorganico preferito nelle sigillature elettroniche, nella fusione, nei laminati rivestiti in rame, nei materiali compositi, nei componenti isolanti e in altri campi grazie ai suoi vantaggi completi di costi controllabili, ritardante di fiamma e soppressione del fumo, isolamento elettrico e facilità di lavorazione. La domanda centrale più comune sollevata dalle aziende di materiali globali nello sviluppo di formule è: qual è la quantità massima di?idrossido di alluminioche possono essere aggiunti ai sistemi di resina epossidica?


Ⅰ. Conclusione principale: intervallo di quantità di aggiunta di idrossido di alluminio nella resina epossidica

In condizioni di produzione industriale che soddisfano le normali condizioni di miscelazione, formazione di schiuma, colata/colata/formatura e che non si rompono o si staccano dopo l'indurimento e soddisfano gli standard di prestazione meccanica e di isolamento:

1. Idrossido di alluminio convenzionale non modificato: la quantità pratica massima di aggiunta è del 50% -65% in peso (frazione di massa);

2. Modifica di silano/titanato+idrossido di alluminio classificato con dimensioni delle particelle: la quantità massima pratica di aggiunta può raggiungere il 70% -82% in peso;

3. Sistema di ottimizzazione estrema da laboratorio: il limite superiore teorico può avvicinarsi all'85% in peso, ma è applicabile solo a processi speciali e non ha stabilità per la produzione su larga scala.


In poche parole: formula ordinaria ≤ 65%; Formula modificata e ottimizzata 70%-82%; La formula estrema non supera l'85%. Questo è il limite di aggiunta sicuro, stabile e prodotto in serie riconosciuto a livello mondiale per i sistemi epossidici a base di idrossido di alluminio.


Aluminum Hydroxide


Ⅱ.I quattro vincoli chiave che determinano l'importo massimo dell'aggiunta

Maggiore è la quantità di idrossido di alluminio aggiunta, meglio è. Il superamento del limite superiore porterà direttamente allo scarto del sistema, al fallimento dell'elaborazione e al collasso delle prestazioni. I quattro vincoli principali definiscono collettivamente la “linea rossa massima additiva”.

1. Vincolo di viscosità: limite superiore assoluto della fluidità di lavorazione

La stessa resina epossidica ha una certa viscosità di base e, come polvere inorganica, maggiore è la quantità di idrossido di alluminio aggiunta, maggiore è l'aumento esponenziale della viscosità del sistema.

-Oltre il 65%: Il sistema diventa viscoso, difficile da agitare e le bolle non possono essere espulse;

-Oltre il 75%: perdita di capacità di autolivellamento, colata e colata, incapacità di adattarsi all'erogazione automatizzata, alla sigillatura sotto vuoto e alla formatura di stampi;

-Più dell'82%: La resina non riesce a bagnare completamente la superficie del riempitivo, con conseguente "agglomerazione di polvere secca e agglomerazione secca", perdendo completamente la sua lavorabilità.


La viscosità è la prima soglia che determina la quantità massima di aggiunta ed è anche l'indicatore di controllo principale per la produzione di massa nei settori globali dell'elettronica, dell'elettricità e dei materiali compositi.


2. Vincoli prestazionali meccanici: confine di equilibrio tra resistenza e tenacità

Idrossido di alluminioè una particella inorganica rigida e un'aggiunta eccessiva può danneggiare la rete reticolata della resina epossidica, provocando:

-La resistenza all'urto e l'allungamento a rottura sono notevolmente diminuiti, rendendo il materiale fragile e soggetto a fessurazioni;

-La forza adesiva diminuisce e la forza di adesione al substrato e ai componenti è insufficiente;

-Discordanza nel coefficiente di dilatazione termica sotto shock termico, con conseguente deformazione e distacco.


Punto di equilibrio industriale ottimale: con la premessa di soddisfare il ritardo di fiamma UL94 V-0, la quantità di aggiunta deve essere controllata al 55% -70%, in modo da bilanciare il ritardo di fiamma, la resistenza, la tenacità e la stabilità dimensionale.


3. Vincolo di compatibilità dell'interfaccia: logica sottostante di dispersione e bagnatura

L'idrossido di alluminio non modificato presenta più gruppi idrossilici sulla sua superficie, forte polarità e scarsa compatibilità con la resina epossidica. Sotto addizione elevata, è incline a:

-Formare una riunione secondaria, con conseguenti difetti interni;

-La forza di legame tra il riempitivo e l'interfaccia della resina è debole e lo stress è concentrato;

-Le prestazioni di isolamento e la resistenza alla tensione del materiale indurito diminuiscono.


Modificando con agenti di accoppiamento silano e rivestendo con super disperdenti, la compatibilità interfacciale può essere significativamente migliorata, aumentando la quantità massima di aggiunta dal 65% al ​​70% -82%.


4. Vincoli di processo: differenze nel limite superiore di aggiunta per diversi processi di stampaggio

La quantità massima aggiunta per processi diversi con la stessa formula è completamente diversa, il che rappresenta un principio di adattamento del processo che deve essere seguito per la produzione di massa globale:

-Sigillatura sotto vuoto/infusione elettronica: requisiti di elevata fluidità, limite superiore del 60% -70%;

-Colata in stampo/componenti elettrici: possono essere riscaldati per ridurre la viscosità, con un limite superiore del 70% -78%;

-Plastica stampata/stampata in massa (BMC/DMC): stampaggio ad alto taglio, limite superiore 75% -82%;

-Adesivo/collante a strato sottile: richiede bassa viscosità ed elevata infiltrazione, con un limite superiore del 40% -55%.


Ⅲ.Come superare il limite: aumentare l'importo massimo dell'aggiunta dal 65% all'80%+


Di fronte alla domanda di elevata resistenza alla fiamma, elevato valore CTI, elevato isolamento e basso costo nel mercato globale di fascia alta, è possibile utilizzare quattro principali mezzi tecnologici per aumentare in modo sicuro la quantità di idrossido di alluminio aggiunto mantenendo la stabilità del sistema.

1. Modifica superficiale dei riempitivi: l'ingegneria dell'interfaccia è il nucleo

Rivestimento in situ di idrossido di alluminio utilizzando agente di accoppiamento silanico (KH550/KH560/KH570), titanato, alluminato e polimero iperramificato:

-Ridurre la polarità superficiale e diminuire le forze di legame idrogeno tra le particelle;

-Migliorare la compatibilità e la bagnabilità con la matrice epossidica;

-Ridurre l'agglomerazione e diminuire l'aumento di viscosità in condizioni di riempimento elevato.

Dopo la modifica, la viscosità può essere ridotta del 30% -60% con la stessa quantità aggiunta e la finestra di riempimento alto può essere aperta direttamente.


2. Classificazione a più dimensioni delle particelle: l'imballaggio stretto riduce la richiesta di resina

Seguendo la teoria dell'imballaggio stretto, viene utilizzata una combinazione di dimensione delle particelle grandi, dimensione delle particelle medie e dimensione delle particelle piccole (come 40 μ m+8 μ m+1,5 μ m):

-Riempire gli spazi vuoti delle particelle grandi con particelle piccole per ridurre la porosità;

-Ridurre la quantità di avvolgimento di resina e migliorare la scorrevolezza con lo stesso contenuto solido;

-Ottenere una quantità di aggiunta maggiore, una viscosità inferiore e una densità più elevata.

L'ottimizzazione della classificazione è la soluzione più economica ed efficace per aumentare la quantità di additivi.


3. Compounding di sistemi epossidici a bassa viscosità: riduzione della viscosità dalla matrice

-Selezionare resina epossidica a basso peso molecolare, resina epossidica cicloalifatica e resina epossidica alifatica;

-Diluente attivo composto (esente da COV, partecipa alla polimerizzazione, non migra);

-Abbinato ad agenti indurenti a bassa viscosità (polieterammina, anidride modificata).

Minore è la viscosità della matrice, maggiore è la capacità di accogliere l'idrossido di alluminio e la quantità massima aggiunta può essere aumentata dell'8% -15%.


4. Additivi efficienti e rafforzamento del processo: doppia garanzia di reologia e dispersione

-Aggiunta di agenti bagnanti e disperdenti efficienti: abbattendo l'agglomerazione e riducendo la resistenza interfacciale;

-Additivi reologici accurati: ottengono assottigliamento al taglio, anti-cedimento statico e flusso elevato durante la costruzione;

-Dispersione sotto vuoto ad alta velocità/macinazione a tre rulli: garantisce la depolimerizzazione completa e la dispersione uniforme del riempitivo e previene l'agglomerazione della polvere secca.


Ⅳ. Importo aggiuntivo raccomandato per l'industrializzazione per scenario (standard globale)

Sulla base dell'effettiva esperienza di certificazione e produzione di massa di elettronica globale ed elettricità, nuova energia, trasporto ferroviario e materiali compositi per l'edilizia, fornire le linee guida più pratiche per l'aggiunta di quantità:

1. Adesivo per impregnazione elettronica (alimentatore/controller/sensore): 50% -65%, ritardante di fiamma V-0, bassa viscosità, alto isolamento;

2. Componenti elettrici/isolanti/interruttori: 65% -78%, CTI elevato, elevato ritardo di fiamma, elevata resistenza meccanica;

3. Laminato/pannello isolante rivestito in rame: 55% -70%, bassa emissione di fumi, elevata resistenza al calore, stabilità dimensionale;

4. Parti stampate BMC/DMC: 70% -82%, alto riempimento, basso costo, alta formabilità;

5. Adesivo/sigillante ritardante di fiamma: 40% -55%, bilanciando la forza di adesione e il ritardo di fiamma.


Ⅴ.Rischi tipici di aggiunte eccessive (da evitare)

Quando le imprese perseguono ciecamente livelli elevati di additivi per ridurre i costi o migliorare il ritardo di fiamma, possono sorgere problemi irreversibili dopo aver superato il limite superiore:

-Esplosione di viscosità, incapace di versare, formare schiuma o formarsi;

-Crepolature, deformazioni, elevata fragilità e rotture dovute al ciclo freddo e caldo del materiale indurito;

-Sono presenti numerosi difetti di interfaccia, che comportano una significativa diminuzione delle prestazioni di isolamento e della resistenza alla tensione;

-Decantazione e stratificazione delle cariche, scarsa stabilità allo stoccaggio;

-Basso tasso di rendimento, incapace di superare certificazioni globali come UL, IEC, RoHS, ecc.

Promemoria di sicurezza: l'importo diidrossido di alluminioaggiunto dovrebbe perseguire l’equilibrio delle prestazioni piuttosto che valori estremi.


Ⅵ. Logica di progettazione di formule ad alto riempimento per il mercato globale

Per soddisfare le richieste dei clienti globali in termini di protezione ambientale priva di alogeni, elevato ritardo di fiamma, elevata affidabilità e basso costo, la formula ottimale segue i seguenti principi:

1. Impostare il limite inferiore in base al livello di ritardante di fiamma: UL94 V-0 richiede solitamente ≥ 50%;

2. Impostare il limite superiore in base alla tecnologia di lavorazione: sigillatura ≤ 70%, stampaggio ≤ 82%;

3. Aumento del limite superiore con gradazione modificata: Modifica+gradazione può aumentare la quantità di aggiunta del 10% -15%;

4. Determinare il risultato finale attraverso test delle prestazioni: viscosità, impatto, adesione, isolamento e ciclo termico sono tutti superati.


Conclusione

La quantità massima di idrossido di alluminio aggiunta alla resina epossidica è il risultato degli effetti combinati di materiali, formulazioni, processi e proprietà. Il limite pratico superiore del sistema convenzionale è del 65%, mentre il sistema di ottimizzazione modificato può raggiungere stabilmente il 70%-82%, con un valore teorico estremo non superiore all'85%.


Attraverso la modifica della superficie, la classificazione delle dimensioni delle particelle, la matrice a bassa viscosità, l'ottimizzazione degli additivi e il rafforzamento del processo, è possibile ottenere un elevato riempimento, un elevato ritardo di fiamma e un elevato isolamento senza sacrificare la lavorabilità e le proprietà meccaniche, adattandosi perfettamente ai severi standard e ai requisiti ambientali dell'elettronica globale, delle nuove energie, dell'elettricità, del trasporto ferroviario e di altri campi. Questo è il percorso tecnologico fondamentale per le imprese materiali per migliorare la competitività dei prodotti ed espandere i mercati internazionali.

Notizie correlate
Lasciami un messaggio
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il ​​nostro utilizzo dei cookie. politica sulla riservatezza
RifiutareAccettare